MPET/PE-laminoitu kalvo on tehokas ja kustannustehokas vaihtoehto perinteisille AL/PET-kalvoille....
See Details
FI

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Mikä tekee alumiinifoliosta niin välttämättömän nykyaikaisissa pakkauksissa?
Mikä tekee alumiinifoliosta niin välttämättömän nykyaikaisissa pakkauksissa?
Päivämäärä: Apr 22, 2026
Mikä on alumiinifolio ja miten se valmistetaan?
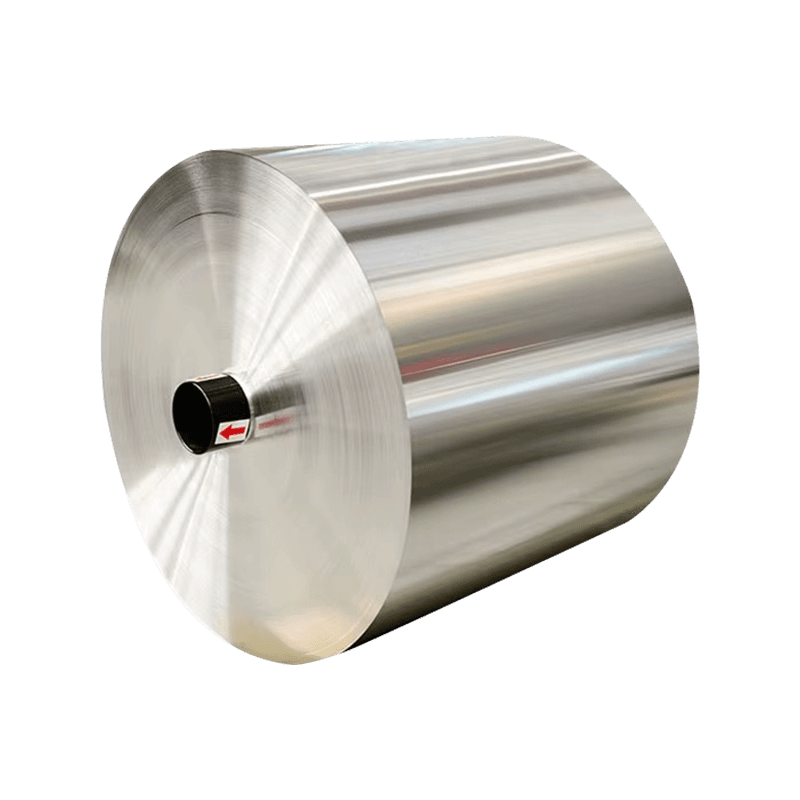
Alumiinifolio on ohut alumiinilevy, joka valmistetaan valssaamalla alumiinilaattoja asteittain tiukemmilla valssaamoilla, kunnes haluttu paksuus on saavutettu. Kaupallisen pakkausfolion paksuus on tyypillisesti 6-200 mikronia, ja yleisimmin käytetyt laminaattipakkausten mittarit ovat 7-9 mikronia. Näillä erittäin ohuilla mittareilla kalvo säilyttää metalliset sulkuominaisuudet, mutta pysyy riittävän joustavana laminoitavaksi, muotoiltavaksi ja saumattavaksi nopeilla pakkauslinjoilla.
Tuotantoprosessi alkaa alumiiniharkoilla, jotka valetaan ja kuumavalssataan paksuiksi keloiksi, minkä jälkeen ne kylmävalssataan useiden läpivientien läpi paksuuden pienentämiseksi. Viimeisissä valssausvaiheissa kaksi arkkia rullataan usein yhteen samanaikaisesti – tätä prosessia kutsutaan kaksoisvalssaukseksi – minkä vuoksi kotitalous- ja teollisuusfolion toisella puolella on yleensä mattapintainen pinta (se puoli, joka oli toista arkkia kohti) ja toinen puoli on kirkas, heijastava pinta. Tällä pinnan ulkonäön erolla ei ole merkittävää vaikutusta esteen suorituskykyyn, vaikka sen ymmärretään usein väärin osoittavan toiminnallista eroa kahden puolen välillä.
Esteen ominaisuudet, jotka määrittävät alumiinifolion arvon
Perimmäinen syy alumiinifolio Sitä käytetään pakkauksissa – ja miksi se on ylivoimainen polymeeripohjaisiin vaihtoehtoihin verrattuna – on sen absoluuttinen esteen suorituskyky kaikissa kriittisissä voimansiirtokategorioissa. Toisin kuin sulkupinnoitteet tai metalloidut kalvot, jotka tarjoavat osittaisen suojan, vähintään 7 mikronin kiinteä alumiinifolio saavuttaa lähes nollan hapen, kosteuden, valon ja aromiyhdisteiden läpäisevyyden samanaikaisesti.
| Esteen omaisuus | Alumiinifolio (7–9 µm) | Metalloitu PET | EVOH elokuva | Tavallinen PE-kalvo |
| Happi (OTR) | ~0 cc/m²/päivä | 0,5-2 cc/m²/päivä | 0,1-1 cc/m²/päivä | 2000 cc/m²/päivä |
| Kosteus (WVTR) | ~0 g/m²/päivä | 0,1-0,5 g/m²/vrk | 0,5-2 g/m²/vrk | 5-15 g/m²/vrk |
| Valoeste | Valmis (100 %) | Osittainen (90–95 %) | Ei mitään | Ei mitään |
| Aromi Barrier | Erinomainen | Hyvä | Hyvä | Köyhä |
Tämä moniulotteinen esteen ylivoimaisuus tekee alumiinifoliosta korvaamattoman herkkien pakkausten luokissa. Tuotteet, kuten paahdettu kahvi, äidinmaidonkorvike, farmaseuttiset tabletit ja valmiit ateriat, ovat kaikki riippuvaisia foliokerroksesta, jotta tuotteen laatu säilyy valmistuksesta ilmoitetun säilyvyysajan loppuun – joka voi vaihdella 12–36 kuukautta tuotteesta ja säilytysolosuhteista riippuen.
Alumiinifoliolaadut ja metalliseosten tekniset tiedot
Kaikkia alumiinifolioita ei ole valmistettu samojen eritelmien mukaan. Kalvon seoskoostumus, temperointi ja pintakäsittely määräävät sen mekaaniset ominaisuudet, muovattavuuden ja soveltuvuuden tiettyihin pakkaussovelluksiin. Näiden erojen ymmärtäminen on tärkeää hankittaessa kalvoa laminointiin, kansiin, läpipainopakkauksiin tai kotitalouskäyttöön.
Tavallinen metalliseossarja, jota käytetään pakkausfoliossa
1000- ja 8000-sarjan alumiiniseokset ovat yleisimmin käytettyjä pakkausfoliotuotannossa. Alloy 1235 (99,35 %:n vähimmäisalumiinipuhtaus) on joustavien pakkauslaminaattien vertailukohta erinomaisen rullattavuuden, alhaisen reikätiheyden ja tasaisen pinnanlaadun ansiosta. Seosta 8011 ja 8079 käytetään yhä useammin lääkkeiden läpipainopakkauksissa ja kotitalousfolioissa, koska ne tarjoavat parannetun venymän ja muovattavuuden – kriittisiä ominaisuuksia, kun kalvo on taitettava tai syvävedettävä halkeilematta.
Luonnenimitykset ja niiden käytännön merkitys
Alumiinifolion temperointi viittaa valssauksen aikana käytetyn työkarkaisun asteeseen. O temper (täysin hehkutettu) on pehmeä ja hyvin muovautuva – ihanteellinen kotitalouksien ruoanlaittofolioon, kääreeseen ja läpipainopakkausten muodostamiseen, joissa folion on mukauduttava muottipesään repeytymättä. H18 temper (täysin työkarkaistu) on jäykkä ja joustava, ja sitä käytetään teknisissä sovelluksissa, joissa muodon säilyttäminen on tärkeää. H22 ja H24 temperit edustavat välitiloja, jotka tasapainottavat muovattavuuden ja riittävän jäykkyyden laminointikäsittelyä varten ilman liiallista venytystä laminointilinjalla.
Alumiinifolion ensisijaiset pakkaussovellukset
Alumiinifoliota esiintyy poikkeuksellisen laajassa valikoimassa pakkausmuotoja kuluttaja-, teollisuus-, lääke- ja ravitsemismarkkinoilla. Sen kyky laminoida, muotoilla, painaa, kohokuvioida ja sinetöidä tekee siitä yhden monipuolisimmista pakkausinsinöörien saatavilla olevista sulkualustoista.
Joustavat laminaattipussit ja -pussit
Suurin volyymikäyttö pakkauslaatuista alumiinifoliota on keskimmäisenä suojakerroksena monikerroksisissa laminaattirakenteissa, kuten PET/AL/PE, PET/AL/CPP ja BOPP/AL/PE. Nämä laminaatit muunnetaan pystypussiksi, litteiksi pussiksi, tyynypakkauksiksi ja täyttöpakkauksiksi tuotteille, kuten kahville, teelle, äidinmaidonkorvikejauheelle, mausteille, kuivatuille keitoille ja ravintolisille. Näissä rakenteissa oleva kalvokerros tarjoaa absoluuttisen happi- ja kosteussulun, joka antaa näille tuotteille säilyvyyden kuukausina tai vuosina mitattuna päivien tai viikkojen sijaan.
Farmaseuttinen läpipainopakkaus
Lääkepakkauksissa alumiinifoliota käytetään kansimateriaalina läpipainopakkauksissa, joissa se kuumasaumataan lämpömuovattujen PVC-, PVDC- tai PP-onteloiden päälle, jotka sisältävät tabletteja tai kapseleita. Kylmämuovainen folioläpipainopakkaus – jossa itse folio on syvävedetty ontelon muodostamiseksi metalliseoksella 8021 O-temperoidulla kalvolla – tarjoaa korkeimman tason lääkesuojan, joka on saatavilla kiinteäannospakkauksissa. Sääntelyviranomaiset, mukaan lukien FDA ja Euroopan lääkevirasto (EMA), edellyttävät validoitua suojasulun suorituskykyä kosteusherkille ja happiherkille lääkevalmisteille, ja alumiinifoliopohjaiset läpipainopakkausjärjestelmät ovat standardi vaatimustenmukaisuusratkaisu.
Kansikalvot tarjottimille ja kupeille
Kuumasaumattavia kansikalvoja, jotka on laminoitu PE-, PP- tai irrotettavalla tiivistepinnoitteella, käytetään alumiinitarjottimien, muovitarjottimien, lasipurkkien ja maitokuppien tiivistämiseen. Jogurtin kannet, voikääre, margariinikansi ja valmisruokien tiivisteet ovat kaikki riippuvaisia alumiinifolion kansirakenteista. Kalvo tarjoaa tarvittavan esteen, kun taas tiivistekerros varmistaa yhtenäisen, hermeettisen sidoksen säiliön laippaan. Kuorittavat tiivistysainekoostumukset on tarkoitettu kuluttajien mukavuussovelluksiin, joissa käyttäjän on avattava pakkaus puhtaasti ilman työkaluja.
Kotitalous- ja ruokapalvelufolio
Kuluttajatalousfoliota – tyypillisesti 10–20 mikronia 8011-O-seosta – käytetään elintarvikkeiden käärimiseen, päällystämiseen, ruoanlaittoon, grillaukseen ja pakastimeen. Ravitsemis- ja catering-toiminnassa käytetään painavampia (20–40 mikronia) mittareita astioissa, tarjottimissa ja puolijäykissä pakkauksissa, joissa folion tulee säilyttää muotonsa elintarvikkeiden sisällön painon alla. Nämä sovellukset muodostavat merkittävän osan maailmanlaajuisesta alumiinifolion kulutuksesta ja edustavat loppukuluttajille tutuinta tuotemuotoa, vaikka teollinen laminointi edustaa korkeampaa kokonaistonnikäyttöluokkaa.
Tärkeimmät laatuparametrit alumiinifolion hankinnassa
Teollisille ostajille, jotka hankkivat alumiinifoliota laminointia tai muuntamista varten, on välttämätöntä arvioida laatua peruspaksuuden ja seoksen spesifikaatioiden lisäksi. Seuraavat parametrit vaikuttavat suoraan laminoinnin laatuun, esteen eheyteen ja tuotantolinjan suorituskykyyn.
- Neulanreikien määrä: Kalvossa olevat neulanreiät ovat mikroskooppisia reikiä, jotka heikentävät esteen suorituskykyä. Alan standardit määrittelevät suurimmat sallitut neulanreikien määrät neliömetriä kohti – tyypillisesti alle 1 neulanreikä/m² 7 mikronin kalvolle ja nolla 9 mikronin kalvolle farmaseuttisissa sovelluksissa. Pyydä aina neulanreikien testiraportit toimittajilta.
- Pinnan kostuvuus: Kalvopinnan pintaenergian on oltava riittävä (tyypillisesti yli 32 dyne/cm), jotta saavutetaan asianmukainen tarttuvuus laminointiliimoilla ja musteilla. Pyydä dyne-testisertifikaatti ja varmista, että pintakäsittely on yhtenäinen koko telan leveydellä.
- Paksuuden tasaisuus: Mittavaihtelu rullan leveydellä tai rullan pituudella aiheuttaa jännityshäiriöitä laminoinnin ja painatuksen aikana. Määritä enimmäispaksuuden toleranssialueet – tyypillisesti ±6 % pakkauslaaduille – ja pyydä mittaprofiilitiedot tehtaalta.
- Öljyn jäännösmäärä: Valmistuksen jälkeen kalvon pinnalle jääneet rullausvoiteluaineet voivat häiritä liiman kiinnittymistä. Määritä jäännösöljyn enimmäismäärät (yleensä alle 5 mg/m²) ja varmista, että folion toimittajan rasvanpoistoprosessi täyttää laminointiliimajärjestelmän vaatimukset.
- Elintarvikekosketuksen noudattaminen: Suoraan tai epäsuoraan elintarvikekosketukseen liittyvissä sovelluksissa vaaditaan EU-asetuksen 1935/2004, FDA 21 CFR 177:n ja soveltuvin osin erityisten kansallisten määräysten noudattamista koskevia asiakirjoja. Farmaseuttisen folion on lisäksi täytettävä farmakopean standardit ja ICH Q1A -stabiilisuusvaatimukset.
- Telan geometria ja ytimen tekniset tiedot: Epätasainen rullan leveys, teleskooppinen tai väärä ytimen sisähalkaisija aiheuttaa syöttöhäiriöitä, rainan katkeamista ja seisokkeja laminointi- ja muunnoslinjoissa. Määritä hylsyn halkaisija, rullan painorajat ja tuulen kireys varusteitasi vastaavaksi.
Alumiinifoliopakkausten kestävyys ja kierrätys
Alumiini on yksi kierrätettävimmistä materiaaleista – sitä voidaan kierrättää loputtomiin ilman laadun heikkenemistä, ja alumiinin kierrätys vaatii vain noin 5 % energiasta, joka tarvitaan primäärialumiinin tuottamiseen bauksiittimalmista. Tämä luontainen kierrätettävyys tekee alumiinifoliosta yhden ympäristön kannalta kestävämmistä pakkausmateriaaleista, kun se kerätään ja kierrätetään tehokkaasti.
Alumiinifolion kierrätyksen ensisijainen haaste ei ole itse materiaalissa, vaan keräysinfrastruktuurissa ja muodon monimutkaisuudessa. Puhdas alumiinifolio on laajalti hyväksytty tienvarsien kierrätysohjelmissa monissa maissa, kunhan se on puhdasta ja elintarvikkeiden saastuttamatonta. Polymeerikalvoilla laminoitua alumiinifoliota – kuten PET/AL/PE-rakenteissa – ei kuitenkaan voida käsitellä tavanomaisissa alumiinin kierrätysvirroissa, koska polymeerikerrokset saastuttavat sulatteen. Nämä monimateriaalirakenteet vaativat joko kemiallista kierrätystä, pyrolyysienergian talteenottoa tai erikoistuneita teollisia keräysohjelmia niiden ohjaamiseksi pois kaatopaikalta.
Useat alan aloitteet edistävät suljetun kierron ratkaisuja kalvolaminaattijätteelle, ja jotkin pakkausten jalostajat tarjoavat nyt jälkiteollisen kalvolaminaatin kierrätysohjelmia osana kestävän kehityksen palvelujaan. Alumiinifoliopakkauksia arvioivien merkkien osalta tasapainoinen elinkaariarviointi, joka ottaa huomioon säilyvyyden pidentämisen edut, ruokahävikin vähentämisen ja loppupään kierrätyspotentiaalin, antaa tyypillisesti tarkemman ympäristökuvan kuin yhden metrin kierrätettävyyden vertailu polymeerivaihtoehtoihin.
Käytännön varastointi- ja käsittelyohjeet teollisuusfoliorullille
Alumiinifoliorullien laadun ylläpitäminen toimituksesta tuotantokäyttöön edellyttää johdonmukaisten varastointi- ja käsittelykäytäntöjen noudattamista. Folio on mittatarkka, pintaherkkä materiaali, joka voi vaurioitua ympäristöaltistuksen, mekaanisen rasituksen tai väärien säilytysolosuhteiden vuoksi.
- Lämpötilan ja kosteuden säätö: Säilytä foliorullat 15–25 °C:ssa ja suhteellisessa kosteudessa alle 60 %. Korkea kosteus edistää pinnan hapettumista ja valkoruosteen muodostumista kalvon pinnalle, mikä heikentää liimauslujuutta laminoinnin aikana.
- Kondensoitumisen esto: Älä koskaan siirrä foliorullia suoraan kylmästä varastosta lämpimään tuotantoalueeseen ilman riittävää sopeutumisaikaa. Lämpötilaerot aiheuttavat tiivistymistä kalvon pinnalle, mikä aiheuttaa laminoinnin tartuntahäiriöitä ja korroosiota.
- Pysty varastointi: Säilytä rullat pystyasennossa ytimellään, ei koskaan vaakasuorassa pinossa, jotta vältetään reunavauriot ja rullan muodonmuutos, joka aiheuttaa rainan seurantaongelmia tuotantolinjoilla.
- Suojaava kääre: Säilytä foliorullat alkuperäisessä kosteutta suojaavassa kääreessään juuri ennen käyttöä. Kääri osittain käytetyt rullat uudelleen, jos tuotanto keskeytyy yli muutaman tunnin kosteassa ympäristössä.
- FIFO-varastonhallinta: Ota käyttöön tiukka ensimmäinen sisään, ensimmäinen ulos -kierto varmistaaksesi, että kalvoa käytetään toimittajan suositteleman säilyvyysajan sisällä, tyypillisesti 12–18 kuukautta valmistuspäivästä, ennen kuin pinnan laatu tai tartuntaominaisuudet heikkenevät.
Liittyvät tuotteet
-
-
PET/PE-laminoitu kalvo on kuivakomposiittikäsittelymenetelmä, jossa PE-kalvo ja PET-kalvo laminoi...
See Details -
FSK: Tässä tuotteessa on alumiinifoliosta ja voimapaperista koostuva komposiittirakenne, ja se li...
See Details -
AL/Non-Woven Fabric -laminaattikalvo on kustannustehokas komposiittimateriaali, joka yhdistää alu...
See Details -
AL/lasikuitukangaslaminaattikalvo on kalvo, jolla on erittäin korkea kustannustehokkuus, erityise...
See Details -
AL/BOPP-laminaattikalvo on komposiittikalvo, joka on valmistettu laminoimalla alumiinifolio biaks...
See Details

